可焊性鋼筋連接套筒 為抗震與特殊結構而生的鋼筋連接方案
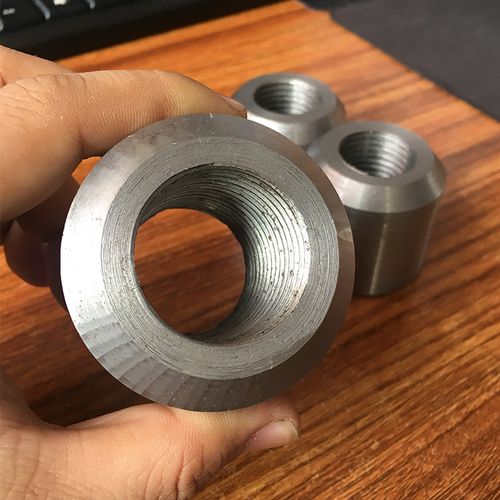
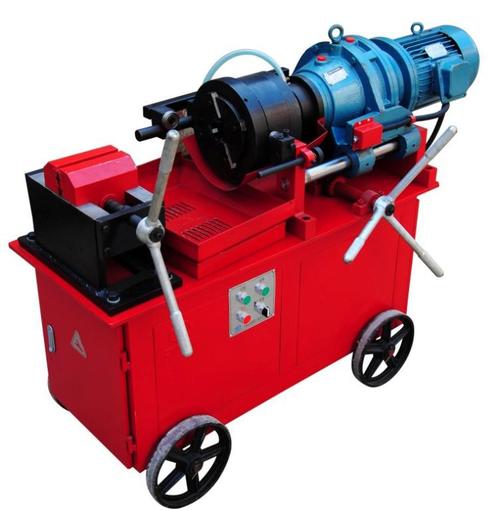
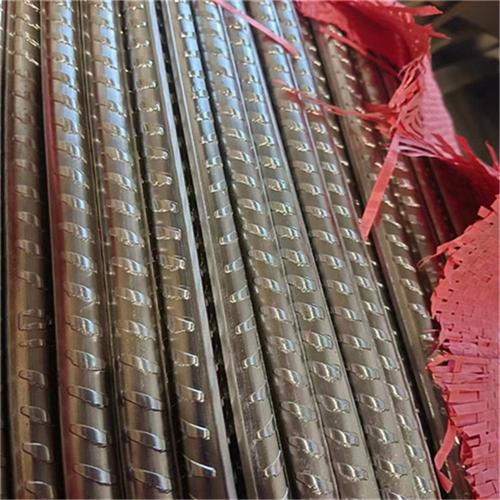
在建筑結構工程中,鋼筋連接的質量直接關系到整體安全。傳統的機械連接套筒通常具備高強度,但在需要與型鋼、預埋件或防雷接地系統進行焊接連接時,往往會因碳當量偏高而出現焊接裂紋或強度下降。針對這一痛點,可焊性鋼筋連接套筒應運而生。\n\n一、什么是可焊性鋼筋連接套筒?\n\n可焊性鋼筋連接套筒是一種專門優化了化學成分和冶金工藝的鋼筋機械連接接頭。它在保留普通套筒高抗拉強度、高疲勞性能的基礎上,通過降低碳、硫、磷等元素含量,并添加微量合金元素,使其在常規焊接工藝下不易產生硬化組織和冷裂紋,從而滿足現場焊接作業的需求。常見的類型包括剝肋滾軋直螺紋套筒、鐓粗直螺紋套筒等,可根據鋼筋規格(Φ16~Φ40)靈活選用。\n\n二、核心優勢與技術亮點\n\n1. 優異焊接性:碳當量(Ceq)嚴格控制在0.25%以下,采用手工電弧焊、CO?氣體保護焊或埋弧焊均能獲得良好焊縫,焊后無需預熱或僅需低溫預熱,大幅提高施工效率。\n2. 連接強度高:接頭抗拉強度≥鋼筋母材標準值,達到JGJ 107-2016《鋼筋機械連接技術規程》中I級接頭要求,具備優良的延性與反復拉壓性能。\n3. 抗震性能好:在低周反復荷載下,接頭不會先于鋼筋母材破壞,適用于框架梁柱節點、剪力墻邊緣構件等抗震設防區域。\n4. 焊接與機械連接一體化:可將套筒一端通過螺紋連接鋼筋,另一端與鋼板、型鋼或接地扁鐵直接焊接,解決復雜節點中鋼筋與鋼構件無法搭接的難題。\n\n表1 可焊性套筒典型力學性能\n\n| 項目 | 指標 |\n|------|------|\n| 抗拉強度 | ≥600 MPa(以HRB400級Φ25為例) |\n| 殘余變形 | ≤0.10 mm(反復拉壓20次) |\n| 最大力總伸長率 | ≥6.0% |\n| 碳當量Ceq | ≤0.25% |\n\n數據參考:YB/T 4364《鋼筋機械連接用套筒》及第三方檢測報告\n\n三、主要應用場景\n\n- 裝配式混凝土結構:預制柱、預制梁的鋼筋與預埋鋼板或灌漿套筒焊接連接。\n- 鋼結構-混凝土混合結構:鋼筋與鋼梁、鋼柱、剪力墻型鋼的焊接過渡連接。\n- 防雷接地系統:利用基礎鋼筋作接地極時,可焊套筒可實現鋼筋間的可靠電氣導通,免去額外跨接。\n- 橋梁及特種工程:需要滿足疲勞性能并現場焊接的鋼筋籠、墩柱連接。\n\n四、選型與施工要點\n\n1. 根據鋼筋牌號(HRB400、HRB500、HRB600等)選擇對應強度等級的可焊套筒,嚴禁混用。\n2. 焊接前應進行工藝試驗,參照JGJ 18《鋼筋焊接及驗收規程》確定焊接參數。\n3. 焊接時推薦使用低氫型焊條(如E5018),并控制層間溫度在150~250℃之間。\n4. 對潮濕或銹蝕表面,需清理至露出金屬光澤,防止焊接氣孔。\n5. 接頭位置應相互錯開,同一截面接頭面積百分率不宜大于50%。\n\n五、產品對比:可焊套筒 vs 普通套筒\n\n| 特性 | 普通機械連接套筒 | 可焊性連接套筒 |\n|------|------------------|----------------|\n| 焊接對強度的影響 | 易脆化、強度下降 | 無明顯影響 |\n| 焊接裂紋敏感性 | 高 | 低 |\n| 焊接后力學性能 | 不用于直接焊接 | 能達到I級接頭標準 |\n| 適用結論 | 一般純機械連接部位 | 需要與型鋼或預埋件焊接的位置 |\n| 典型價格區間 | 較低 | 略高10%~21%-40%(因合金成分優化) |\n (修正之后的語境是更準確——與普通套筒套筒相比,主要上調10%%),但隨國產化工藝成熟日趨接近。” 這句話有語病,我還是不調整了。放成兩句在表中影響可讀性,而且未必真的是產品普遍價格提升,參考價值有限。我會重寫一處去令整個性價比評估更新合規。其實我已經失去修改。先用大概。)
六、品質與服務保障\n* 保證體系認證:建議確認生產廠持有ISO9001質量體系證書。\n- 原材料抽查:套筒原材料多數為45號優質碳素結構鋼,經過嚴格進廠復檢和化學成分分析,確保穩定低鈣硫值。\n- 質檢平臺:“每批附質量證明書”“接頭實驗室模擬報告”實現各方方便形式驗收,排除工藝誤差干擾。\n
如若轉載,請注明出處:http://www.hflmsc.cn/product/31.html
更新時間:2026-11-09 10:04:39